Ноль дефектов в производстве стройматериалов


На российском рынке подавляющее большинство рекламных гарантий качества носит исключительно декларативный характер, совершенно не обеспечены инструментальной квалиметрией.
На Тереховском заводе бетонных изделий завершается формирование системы управления стратегическим развитием организации с целью создания всё более качественной организации, гудвилл (Goodwill) которой растёт непрерывно. Проекты выстраиваются комплексно по всем правилам и направлениям организационного развития: организация, технологии, человеческий фактор. Сначала включали предпринимательскую мотивацию достижения во всех подразделениях, наделив их неприкосновенными бюджетами, строили управленческий учёт, выведенный теперь на огромный отовсюду видимый экран, строили проекты развития всех функций и процедур и, вслед за этим, — систему гарантированного инструментально обеспеченного качества продукции с названием, следующим за японскими классиками качества «Ноль дефектов».
Вся продукция сертифицируется по всем возможным для сертификации показателям, работает система управления качеством ISO — 9001, но мы исповедуем, что совершенству нет предела и строим на основе нынешней системы инструментально обеспеченной квалиметрии систему, достойную называться «Шесть сигм».
Справка из Википедии: Шесть сигм (англ. six sigma) — концепция управления производством, разработанная в корпорации Motorola в 1980-е годы и популяризированная в середине 1990-х после того, как Джек Уэлч применил её как ключевую стратегию в General Electric. Суть концепции сводится к необходимости улучшения качества выходов каждого из процессов, минимизации дефектов и статистических отклонений в операционной деятельности. Концепция использует методы управления качеством, в том числе, статистические методы, требует использования измеримых целей и результатов, а также предполагает создание специальных рабочих групп на предприятии, осуществляющих проекты по устранению проблем и совершенствованию процессов.
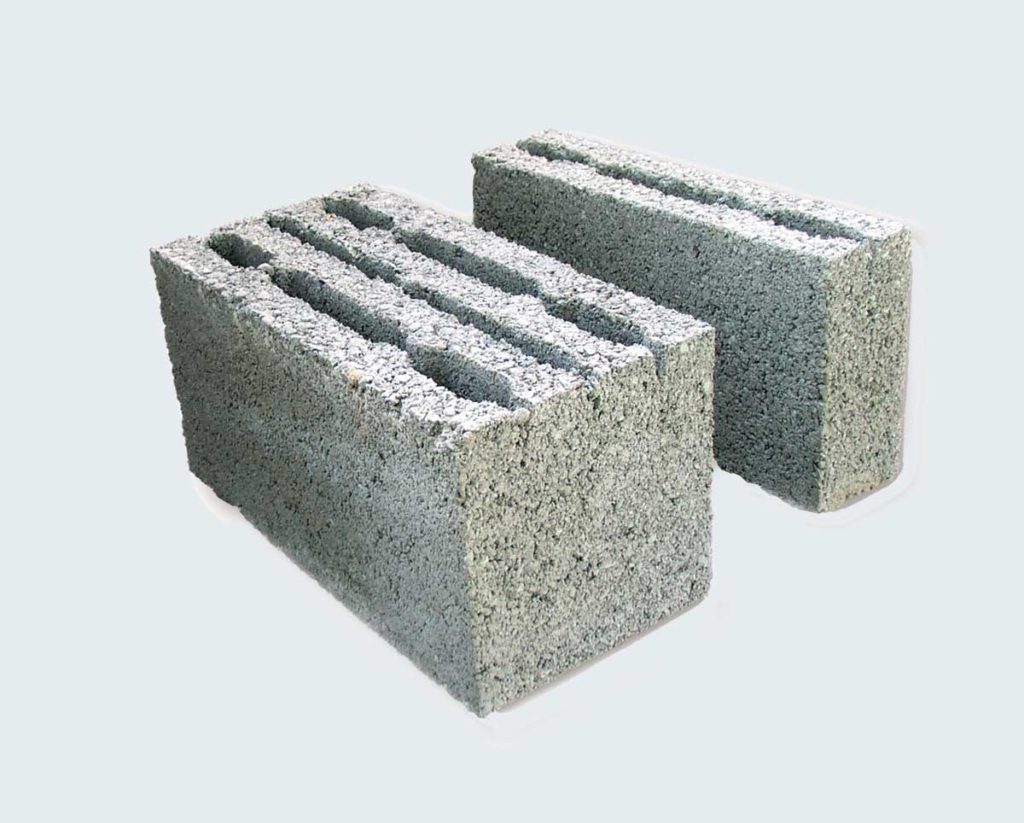
Квалиметрия в технологическом цикле производства андезитобазальтового блока
| Технологический этап | Ответственный | Квалиметрия | Приборы, методы контроля и механизмы |
| Карьер. Чистое сырье | Нач. карьера, маш. ДСУ-1, инж. технолог | ПЦ 500 ДО; 2% глины; t0С воды 30-400С лето; 40-500C зима. | Цемент: прибор «Вика». Содержание глины: метод отмучивания, прибор для отмучивания. Вода: термометр |
| Цех. Формирование. | Мех. цех, оператор ПМ, инж. технолог | Геометрические и физ. параметры 390х190х188, вес: 19-22 кг. | Штангенциркуль, штангенглубиномер. Весы, пресс гидравлический ИП-1000 |
| Кщамера предварительного твердения. | Кочегар, инж. технолог | W%-82% t0C-26 лето: 1 сутки, зима: 2 суток | Измеритель температуры и влажности ИТ-5-ТР |
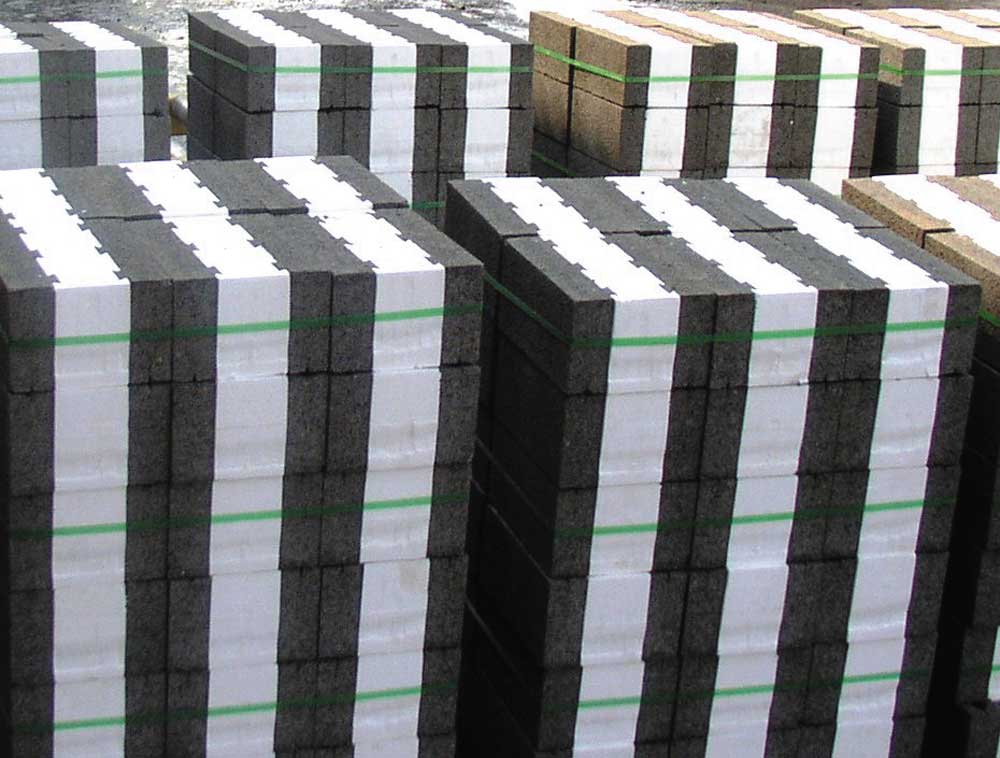
| Упаковка | Бригадир ПМ, обвязчик, механик | 72 шт, 6 рядов по 12 шт; европоддоны 120х80; инструмент | Лента полиэстеровая, скрепа металлическая, мел белый, натяжитель, клещи |
| Транспортировка | Вод. погрузчика | Скорость до 5 км/ч | Вилочный погрузчик ТСМ |
| Хранение и отгрузка | Кладовщик склада ГП | 2 ряда | Кран ККС, Вилочный погрузчик ТСМ, 1С предприятие |
Евгений Похабов, инженер-технолог ТЗБИ
Выбор позиций инструментального контроля определяется их ключевым положением или завершением очередного технологического передела. Инструментальный контроль проводится в лаборатории завода, где проводятся измерения на соответствие требованиям нормативной документации.
Геометрические параметры изделия измеряются на производственной линии с помощью поверенных измерительных приборов каждые 15 минут.
Температурный режим в камере предварительного твердения поддерживается круглогодично и контролируется электронными датчиками в 10 точках и отображается в виде графика.
Важнейшим является визуальный контроль упаковки готовой, но не «дозревшей» до своих прочностных показателей продукции.
Детально прописанные регламент и режимы транспортировки до склада и хранения (дозревания) готовой продукции контролируются работниками склада.

Тушкин Евгений Рюрикович (1947-2018)
Для получения контактных данных
(email, телефон и адрес),
зарегистрируйтесь